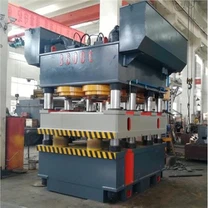
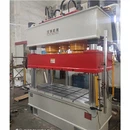

Tokom operacije metalne ekstruzije hidrauličke prese, vijci ponekad otpadaju i padaju u hidraulični cilindar, što uzrokuje ozbiljne ogrebotine na zidu plungera. Nakon što se problem pojavi, tradicionalna metoda uopšte ne može postići popravku na lokaciji. Može se rastaviti i dostaviti samo proizvođaču radi popravke zavarivanja ili zamjene otpada. Kako nema zamjene rezervnih dijelova, vrijeme za re-proizvodnju dijelova ili povratak u fabriku na popravak nije pod kontrolom. Dugoročni downtime će izazvati ozbiljne ekonomske gubitke za preduzeće, a istovremeno će platiti i visoke troškove obrade ili popravke. Kako bi se u skladu sa zahtjevima kontinuirane proizvodnje preduzeća, potrebno je pronaći zgodne, brze, jednostavne i učinkovite metode održavanja radi rješavanja problema opreme, minimiziranja prekida rada preduzeća i smanjenja troškova održavanja. Može koristiti polimerne kompomitne materijale za popravku na lokaciji
Koraka:
1. Ogrebane dijelove pecite plamenom kisik-acetilenom (ovladajte temperaturom i izbjegavajte površinsku annealing), te pecite ulje koje je kroz godinu dana trpjelo metalnu površinu dok ne bude iskri.
2. Izgrebani dio isplivate ugaonim mljekom, i samljete ga na dubinu od 1 mm ili više, te samljete užleb duž eksernog zida cilindra, po mogućnosti dovetail groove. Probušite rupe na oba kraja ogrebotine da se produbi i promijeni sila.
3. Za čišćenje površine koristite apsorbirajući pamuk umočen u aceton ili apsolutni etanol.
4. Nanesite usklađeni i uočljivi materijal za popravku na ogrebanu površinu; prvi sloj treba biti tanak, istopravno i potpuno prekriti ogrebanu površinu kako bi se osigurala najbolja prianjanje između materijala i metalne površine, a zatim nanesite materijal na cijelo mjesto popravka i pritisnite više puta. Pobrinite se da materijal bude ispunjen i dostigne traženu debljinu tako da bude nešto viši od površine izlaznog zida cilindra.
5. Potrebno je 24 sata da materijal u potpunosti postigne razna svojstva na 24°C. Kako bi se uštedjelo vrijeme, temperatura se može povećati halogenom lampom. Svakih 11°C povećanje temperature će smanjiti vrijeme izliječivanje za pola. Najbolja temperatura lecenja je 70°C.
6. Nakon što se materijal učvrsti, koristite fini samljeznik ili strugač da popravite i izravnate materijal koji je viši od izlaznog zida cilindra, a konstrukcija je završena.